Линии прессования листового металла и лазерной вырубки для автомобильной промышленности: руководство по процессу и выбору на 2026 год
Sep 07, 2026
Отправная точка на 2026 год: более высокие оценки, более жесткие целевые показатели затрат
Кузовные мастерские тянутся сразу в трех направлениях. Усовершенствованные высокопрочные-стали с пределом прочности выше 980 МПа и алюминиевые листы серии 6xxx-теперь занимают все большую долю в каждом корпусе--белого цвета. Цели по облегчению выбросов продолжают ужесточаться в соответствии с правилами выбросов и ожиданиями относительно диапазона. Между тем, закупкам предлагается удерживать стоимость детали на неизменном уровне при нестабильных ценах на рулоны.
Бланкинг стоит во главе этой цепочки. Он преобразует свернутую полосу в плоские заготовки определенного контура и при этом фиксирует две вещи: базовую размерную линию, которую унаследует каждая последующая матрица, и долю каждой купленной тонны, которая уходит с завода в виде продаваемой панели, а не скелетного лома. Решение о блокировании, принятое в 2026 году, по-прежнему будет влиять на стоимость вашей конверсии в 2034 году.
На рынке доминируют два маршрута -механическая прессовая вырубкаилазерное гашение- и третий, резка сдвигом, по-прежнему охватывает узкий набор простых геометрических форм. Выбор между ними — это капитальное решение, решение об инструментах и решение о материалах в одном лице.

Процессы автомобильной штамповки: сегодня используются три направления
Механическая (прессовая) вырубка
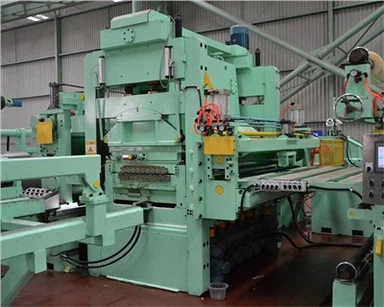
Линия вырубки на прессе разматывает полосу, пропускает ее через шайбу и многовалковый правильный станок, подает ее в специальную матрицу и разрезает полный контур за один ход. Точность подачи на хорошо-обслуживаемой серволинии составляет около ±0,3 мм, а ровность — около ±0,3 мм/м. Частота цикла обычно составляет от 40 до 65 ударов в минуту, в зависимости от размера заготовки и мощности пресса.
Как только кубик подтвержден, линия повторяет ту же часть с минимальным вмешательством. Именно эта повторяемость является причиной того, что прессовая заготовка остается стандартным методом в-мастерских кузовных цехов с большим объёмом производства; Крупномасштабные китайские производители, в том числе Chery, уже более десяти лет используют ячейки прессовой вырубки для внутренней части дверей, боковых панелей и структурного усиления, а технологическое окно для обработки мягкой стали и обычных высокопрочных-марок тщательно документировано.
Далее следуют два ограничения. Каждому контуру нужен свой собственный штамп, поэтому новая модельная программа включает в бюджет затраты на оснастку, место для хранения и переточку. А когда предел прочности превышает примерно 800–1000 МПа, силы резания резко возрастают, качество кромки ухудшается, а срок службы инструмента сокращается. Заусенцы и микро-трещины на заготовке с давлением 1200 МПа не являются косметическими, - они создают угрозу формуемости на выходе из фильеры.
Лазерные линии гашения
Заготовка волоконным лазером исключает из уравнения матрицу. Контур берется из файла САПР, поэтому пересмотр проекта — это редактирование программы, а не покупка инструмента. Один оператор может контролировать всю линию от разматывателя до укладчика.
Отсутствие контакта инструмента-с-заготовкой меняет картину материала. При работе с высокопрочной-сталью и алюминием отсутствуют силы резания, износ инструмента и образование заусенцев. Источники волокна создают узкую зону термического-воздействия, а современные головки обеспечивают качество кромок, приемлемое для последующих операций формовки без вторичной обрезки. Это практическое преимущество при вырубке при давлении выше 980 МПа или при работе с алюминием, где истирание штампа является постоянной головной болью.
Использование материала является вторым преимуществом. Вместо резки по фиксированной схеме матрицы линия непрерывно укладывает детали на движущуюся полосу -, часто описываемую как динамическое поточное размещение -, и алгоритм повторно-оптимизирует каждую секцию рулона по мере ее прохождения. Сокращение брака скелетов снижается на 10–15 % по сравнению с фиксированной матрицей, а прирост достигает 20 % на сложных, неровных контурах, где прямоугольная заготовка матрицы по своей сути является расточительной.
Компромисс- – время цикла. Обход контура с помощью лазерной головки занимает больше времени, чем закрытие пресса, поэтому для одной детали большого-объема с простой геометрией часовая производительность значительно благоприятствует прессу.
Срез (обрезка-по-длине) Заготовка
Вращающиеся и поворотные линии резки режут прямоугольники с прямыми-краями с низкими капитальными затратами и высокой скоростью. Они подходят для простых прямоугольных заготовок и часто используются для предварительной-разрезки рулона на удобные листы перед лазерной или прессовой обработкой. Никакие возможности контурирования не являются пределом; все, что имеет фигурный периметр, должно быть отправлено в другое место.
Пресс Бланкинг против. Лазерное гашение: боковое--сравнение сторон
| Критерий | Механическая прессовая вырубка | Лазерное гашение |
|---|---|---|
| Оснастка | Отдельный штамп для каждой детали; покупка, хранение и перешлифовка | Никто; контур взят из файла CAD |
| Пропускная способность | 40–65 ударов/мин; лучше всего на одной повторяющейся части | Меньшая почасовая производительность при работе с простыми фигурами; конкурентоспособный на сложных контурах |
| Переключение | Смените матрицу, попробуйте-проверьте и докажите- | Изменение программы; минуты |
| Гибкость материала | Легкая и обычная HSS; износ ускоряется выше ~800 МПа | AHSS до 1500 МПа и алюминий без износа инструмента |
| Качество кромки | Срезанная кромка, требуется контроль заусенцев при давлении выше 800 МПа. | Чистая, узкая ЗТВ, без заусенцев. |
| Использование материала | Фиксированная планировка; высший скелетный лом | Динамическое вложение; На 10–15 % меньше отходов, до 20 % на изделиях сложной формы. |
| Капитальные затраты | Снижение себестоимости, регулярные затраты на оснастку | Более высокая стоимость линии, отсутствие затрат на оснастку |
| Структура затрат | Предпочитает стабильные,-долгоработающие программы. | Предпочитает разнообразие-разновидностей и частое внедрение моделей. |
Как выбрать правильную линию гашения
Начните с полного пакета материалов, а не с сегодняшнего микса. Подтвердите максимальную ширину рулона, диапазон толщины и прочность на разрыв для каждой марки, которую вы планируете использовать в ближайшие пять лет. Линия, предназначенная для обработки мягкой стали толщиной 0,5–3,2 мм, столкнется с трудностями в тот день, когда появится марка для горячей-формовки с давлением 1500 МПа. Если в планах алюминий, убедитесь, что система подачи обрабатывает мягкие, легко маркируемые поверхности и что укладчик может разделять листы, не царапая их.
Объем определяет, амортизируется ли инструмент. Линия производительностью 50 000 тонн в год - примерно соответствует потребности в 500 000 легковых автомобилей - на небольшом количестве деталей, и быстро окупает набор штампов. Распределите один и тот же тоннаж по пятидесяти номерам деталей короткими партиями, и стоимость штампа на заготовку станет доминирующей статьей расходов. Большой объем при небольшом количестве вариантов указывает на заглушку пресса; умеренная громкость с множеством вариантов указывает на лазер.
Простые, почти-прямоугольные заготовки ничего не выигрывают от лазерной головки. Сложные контуры, переменные радиусы, внутренние вырезы и детали, имеющие общую ширину рулона, значительно выигрывают, поскольку программное обеспечение для раскроя может связать их. Возьмите репрезентативный набор фактических профилей деталей и проведите исследование раскроя перед фиксацией - дельта использования обычно больше, чем ожидают покупатели.
Линиям прессования необходимы хранилище штампов,-тележки для смены штампов и доступ к крану, а также фундаментная масса, способная воспринимать циклические нагрузки. Лазерные линии заменяют это безопасной-закрытой камерой резки, системой удаления дыма, охладителем и стабильным источником питания. Измерьте как пространство, так и коммунальные услуги, которые у вас действительно есть; модернизация мощностей или вытяжных воздуховодов часто обходится дороже, чем разница между ценами на две машины.
Преимущество HOYO: высокое-качество,-эффективные по цене решения для вырубки
Компания Shanghai Hoyo Industries Co., Ltd. проектирует и производит оборудование для обработки рулонов для сервисных центров стали и цепочек поставок автомобилей, в том числе линии продольной резки, линии резки-по-длинам и линии заготовок. Техническое задание простое: дайте заказчику необходимую производительность и точность, не указывая мощность, которую он никогда не будет использовать и никогда не возместит в рамках бюджета.
Линии вырубки HOYO обрабатывают рулоны массой до 30 тонн, шириной полосы до 1850 мм и толщиной до 6,0 мм. Сервоприводная система подачи с замкнутым-контуром обеспечивает точность подачи ±0,2 мм на скоростях до 200 м/мин, что удерживает последующие матрицы в пределах окна допуска, а не гонится за дрейфом. Секции правки, промывки и кромки-подготовки настраиваются в зависимости от материала, а не продаются как фиксированный пакет.
Укладка определяется таким же образом. Механические штабелеры с двумя захватывающими рычагами обрабатывают обычные заготовки при минимальных затратах на техническое обслуживание. Магнитные штабелеры удерживают сложные железные профили на месте во время транспортировки. Вакуумные штабелеры одинаково захватывают сталь, алюминий и стальные-алюминиевые ламинаты, что является конфигурацией, которую требуют большинство новых-программ по производству энергетических транспортных средств. Если на заводе используются смешанные материалы, HOYO разработает логику переключения, позволяющую одной линии обслуживать обе линии.
Помимо самой машины, ценность для зарубежного покупателя заключается в инженерном решении. Пакеты чертежей выдаются для утверждения заказчиком до начала производства, электротехническая документация и документация по безопасности подготавливаются в соответствии с нормами рынка назначения, а инженеры по вводу в эксплуатацию выезжают на объект. Запасные части и средства удаленной диагностики остаются доступными после передачи, а планировка линий адаптируется к существующим зданиям, а не требует адаптации здания к линии.
Заключение

Прессовая вырубка и линии лазерной вырубки решают различные задачи. Пресс выигрывает по скорости цикла обработки, когда одна деталь работает годами, а материал остается внутри окна резки. Лазер выигрывает, когда количество деталей увеличивается, циклы моделей сокращаются, класс прочности превышает 980 МПа в алюминии, а тоннаж металлолома становится статьей, на которую стоит обратить внимание. Оба зрелые; ни то, ни другое не является универсально правильным.
Практический путь — определить объем вашего материала, годовой тоннаж, реальный набор профилей деталей и доступную площадь, прежде чем обращаться к любому поставщику. Эти четыре цифры сужают поле быстрее, чем любое сравнение в брошюрах.
Компания Shanghai Hoyo Industries Co., Ltd. проверяет требования к гашению по этим четырем входам и возвращает предложение по конфигурации с соответствующими требованиями к компоновке и полезности. Отправьте спецификацию материала, годовой объем и типовые чертежи деталей группе инженеров HOYO для оценки того, какой вариант - пресса, лазера или комбинированной ячейки - подходит для вашего предприятия.
Параметры мета-описания
Сравните автомобильные прессовые и лазерные линии вырубки на 2026 год: различия в процессах, возможности AHSS и алюминия, повышение эффективности использования материалов и четырех-руководство по выбору.
Руководство по выбору линий вырубки автомобилей на 2026 год. - Сравнение механического пресса и лазерной вырубки по производительности, стоимости оснастки, проценту брака и высокопрочной стали,-а также характеристикам линии HOYO.
Выбираете линию вырубки автомобилей в 2026 году? Сравните прессовую и лазерную вырубку по частоте циклов, гибкости и выходу материала, а затем сопоставьте технологию с вашим объемом, составом марок и площадью помещения.