Линия обрезки по длине
Линия резки-по-длине стала незаменимым оборудованием при обработке листового металла благодаря трем основным функциям: высокая-точная подача, интеллектуальное управление и эффективная резка. Его ценность не только отражается в повышении эффективности производства и использования материалов, но также заключается в обеспечении надежной основы для последующей штамповки, сварки, сборки и других процессов посредством стандартизированной продукции. Ожидается, что с внедрением технологии Индустрия 4.0 линия резки-на-длину будет дополнительно интегрировать расширенные функции, такие как визуальный контроль с помощью искусственного интеллекта и оптимизация цифровых двойников, что будет способствовать переходу металлообрабатывающей промышленности в сторону интеллектуальных и гибких направлений развития.

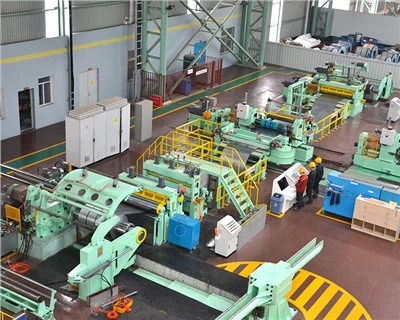
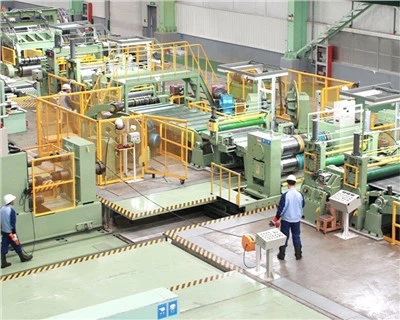
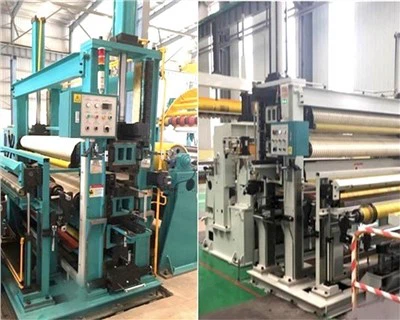
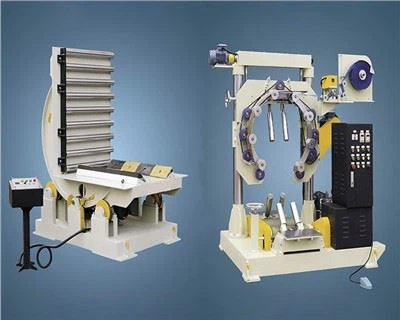
Точный контроль:Система подачи приводится в движение серводвигателем и оснащена энкодером высокого-разрешения или лазерным дальномером. Допуск на длину подачи можно контролировать в пределах ±0,1 мм (модели высшего класса), что соответствует строгим требованиям автомобильной, электронной и других отраслей промышленности к размеру листа.
Превосходное качество кромки:Гидравлическая или механическая система резки оптимизирует зазор между лезвиями, а края разрезаемых листов становятся гладкими и без заусенцев-, что снижает необходимость последующего шлифования или вторичной обработки.
Высокоскоростная-работа:Конструкция автоматизированной сборочной линии позволяет достичь скорости резки 60–120 листов в минуту (в зависимости от толщины материала), что в 5–10 раз эффективнее традиционной ручной резки.
Беспилотная операция:Полный процесс автоматической размотки, подачи, резки и укладки интегрирован для сокращения ручного вмешательства и поддержки круглосуточного непрерывного производства.
Интеллектуальное управление параметрами:ПЛК или промышленная компьютерная система поддерживает несколько наборов предустановленных параметров, а переключение различных спецификаций (например, длины и толщины) одним-нажатием мыши сокращает время переналадки производства до нескольких минут.
Динамическая адаптируемость:Некоторые модели оснащены автоматической системой определения толщины, которая может регулировать параметры резки в режиме реального времени, чтобы адаптироваться к незначительным колебаниям толщины материала.
Совместимость материалов:Он может обрабатывать различные металлические материалы, такие как углеродистая сталь, нержавеющая сталь, алюминиевый сплав, медные пластины и т. д., толщиной от 0,3 до 20 мм (в зависимости от модели оборудования).
Специальные возможности обработки:Он поддерживает резку ламинированных плит и плит с покрытием, а процесс резки не повреждает защитный слой поверхности.
Оптимизация энергопотребления:Технология частотно-регулируемого привода позволяет динамически регулировать мощность двигателя в зависимости от нагрузки, а потребление энергии снижается на 20–30 % по сравнению с традиционным оборудованием.
Переработка отходов:Интегрированное устройство сбора отходов автоматически уплотняет и перерабатывает металлические отходы, а коэффициент использования материала увеличивается на 3–5 %, что снижает потери ресурсов.
Точная укладка:Оснащенные пневматической или механической системой укладки, пластины автоматически выравниваются, подсчитываются и укладываются слоями, при этом погрешность аккуратности укладки составляет менее 1 мм.
Линия по производству бесшовных соединений:Его можно связать с активатором или роботизированной рукой для автоматической передачи пластин после резки и повышения общего уровня интеллекта производственной линии.
Распространенные типы
1. Линия гидравлической резки-на-длину
1. Линия гидравлической резки-на-длину
Основная технология:
Используйте гидравлический привод для привода верхней и нижней режущих матриц для завершения резки и отрегулируйте гидравлическое давление для адаптации к материалам разной толщины (обычно 0,5-20 мм).
Преимущества:
Высокая сила сдвига, подходит для толстых листов (например, стальных пластин толщиной более 10 мм);
Стабильная работа, низкие затраты на обслуживание.
Недостатки:
Высокое энергопотребление;
Тонкие пластинки (<1mm) are prone to burrs when sheared.
Сценарии применения:
Строительные стальные конструкции, судостроение, обработка листов тяжелого машиностроения.
2. Линия механической резки-по-длине.
Основная технология:
Механическая штамповка и резка выполняются с помощью кривошипно-шатунного механизма-с более высокой скоростью (до 150 раз в минуту).
Преимущества:
Высокая точность резки (±0,1 мм), подходит для тонких пластин (0,3-3 мм);
Низкое энергопотребление по сравнению с гидравлическим типом.
Недостатки:
Poor adaptability to ultra-thick plates (>6 мм);
Высокий уровень шума.
Сценарии применения:
Корпуса бытовой техники, автомобильные штампованные детали, упаковочная тара (например, заготовки банок).
3. Линия лазерной резки
Основная технология:
Встроенный мощный-лазер (CO₂ или оптоволокно). Резка завершается плавлением материала сфокусированным лучом.
Преимущества:
Бесконтактная резка, края без заусенцев-, точность ±0,05 мм;
Поддерживает резку сложной формы (например, отверстий специальной-формы, изогнутых краев).
Недостатки:
Высокие инвестиции в оборудование;
Специальная обработка требуется для светоотражающих материалов (таких как медь и алюминий).
Сценарии применения:
Прецизионные электронные компоненты, пластины из титановых сплавов для аэрокосмической отрасли и высококачественные-декоративные материалы.
4. Линия плазменной резки
Основная технология:
Используйте высокотемпературную плазменную дугу-для плавления материалов и сдувайте шлак потоком воздуха с высокой-скоростью.
Преимущества:
Может резать материалы высокой-твердости (например, нержавеющую и легированную сталь);
Более низкая стоимость, чем лазерная резка.
Недостатки:
Режущая поверхность шероховатая и требует вторичной обработки;
Низкая точность (±0,5 мм).
Сценарии применения:
Толстые листы машиностроительного оборудования, аксессуары для горнодобывающего оборудования и заготовки,-грубо обработанные.
Классификация по степени автоматизации
1. Полностью автоматическая линия резки фиксированной длины.
Основные способности:
Весь процесс сборки, доставки, резки и штабелирования;
Поддерживает AI-мониторинг и саморегулирование-.
Количество технических участников:
Скорость: 80-120 шт/мин;
Точность локализации: ±0,1 мм.
Применимая сцена:
Области, требующие высокой-точности, такие как автомобилестроение и установка новых аккумуляторов.
2.Полу-автоматическая линия резки фиксированной длины.
Основные способности:
Ручная погрузка/погрузка материалов, автоматическая резка и базовое структурное проектирование;
Простота-развертывания-системы управления ПЛК.
Количество технических участников:
Скорость: 30-60 шт/мин;
Точность позиционирования: ±0,3 мм.
Применимая сцена:
Малые и средние-цеха по металлообработке, участки производства стандартизированного оборудования.
3. Ручная обрезка-по-линии длины.
Основные возможности:
Полностью зависит от искусственной эксплуатации, не-автоматической системы доставки;
Механическая конструкция, Наримото низкий.
Количество технических участников:
Скорость:<20 pieces/min;
Точность локализации: ±1 мм.
Применимая сцена:
Малые и средние-цеха по металлообработке, участки производства стандартизированного оборудования.
Материал
Характеристики:
Умеренная твердость, хорошая пластичность, низкая стоимость, это самый простой материал для обработки.
Трудности обработки:
Силу сдвига следует регулировать в зависимости от толщины (для толстых пластин требуются гидравлические ножницы большой-тоннальности), чтобы предотвратить появление заусенцев или износа инструмента.
Типичные применения:
Холоднокатаные-листовые пластины: кузовные пластины автомобилей, корпуса бытовой техники;
Горячекатаный-листовой прокат: детали строительных конструкций, тарные плиты;
Оцинкованные листы: кровельные листы, вентиляционные каналы.
Нержавеющая сталь
Функции:
Сильная коррозионная стойкость, высокая твердость (например, аустенитные марки 304 и 316L) и выраженная склонность к наклепу.
Трудности обработки:
Требуются инструменты высокой-твердости (например, твердосплавные), а скорость резки необходимо контролировать, чтобы предотвратить растрескивание лезвия;
Coolant is required for thick plates (>3 мм).
Типичные применения:
Пищевая-нержавеющая сталь: кухонная утварь, медицинское оборудование;
Промышленная-нержавеющая сталь: химические реакторы, судовые аксессуары.
Функции:
Легкий вес, хорошая проводимость, но мягкая текстура (например, 1-серия из чистого алюминия); некоторые сплавы (например, 6061-Т6) обладают высокой прочностью.
Трудности обработки:
Тонкие пластины (0,3–1 мм) склонны к прилипанию к лезвию, поэтому требуется покрытие лезвий;
Алюминиевую стружку необходимо очищать сразу после резки, чтобы предотвратить загрязнение поверхности окислением.
Типичные применения:
Электронная продукция: средние-корпусы мобильных телефонов, радиаторы;
Транспортный сектор: обшивка фюзеляжа самолета, панели кузова высокоскоростных поездов.
Медь и медные сплавы
Функции:
Отличная электро/тепловая проводимость и высокая пластичность (например, чистая медь Т2); латунь (Н62) обладает высокой износостойкостью.
Трудности обработки:
Склонен к скручиванию во время резки, что требует оптимизации зазора инструмента;
Тонкая медная фольга (<0.1 mm) requires precise tension control to avoid breakage.
Типичные применения:
Электрические компоненты: медная фольга для плат, обмотки трансформатора;
Метизные изделия: замки, аксессуары для ванной комнаты.
Цинк и цинковые сплавы:
Используется в качестве подложек для оцинкованных стальных полос и цинковых пластин в батареях. Температуру резки необходимо контролировать, чтобы предотвратить окисление цинкового слоя.
Титан и титановые сплавы:
Высокая прочность и малый вес (например, Ти-6Ал-4В); необходима низкая скорость сдвига для уменьшения износа инструментов, что делает их пригодными для компонентов аэрокосмической промышленности.
Никелевые сплавы:
Высокая термостойкость (например, Inconel 718), применяемая к полюсным наконечникам новых энергетических батарей и химического оборудования.
Приложение
Обработка металла
Линии резки-по-длины широко используются при обработке листового металла, особенно таких материалов, как сталь, алюминиевые сплавы и медь. Эти линии могут резать длинные полосы или большие рулоны металлических листов до точных размеров по мере необходимости, удовлетворяя потребности последующей обработки или прямого применения. Например, в сталелитейной промышленности линии резки-на-длины обрабатывают большие рулоны стальных листов до определенных размеров, чтобы облегчить последующие операции, такие как штамповка и гибка.
01
Пластмассовая и пленочная промышленность
В промышленности по производству пластика и пленки линии-по-порезки по длине используются для продольной резки рулонной пленки и пластиковых листов на стандартные размеры, что широко применяется при производстве упаковочных материалов. В частности, при производстве высокоточных-пластмассовых пленок эти линии обеспечивают плоские и-повреждаемые поверхности разреза, улучшая как внешний вид продукта, так и его последующую производительность.
02
Бумажная промышленность
В производстве бумаги и бумажных изделий линии обрезки-по-длины используются для разрезания больших рулонов бумаги или картона на заданную длину, что облегчает последующую печать, упаковку и другие процессы. Точность размеров этой бумаги напрямую влияет как на качество, так и на характеристики готовой продукции. Линии резки-по-длине эффективно повышают эффективность производства, обеспечивая при этом точность резки.
03
Текстильная промышленность
Линии обрезки-по-длине также играют решающую роль в текстильной промышленности, особенно при разрезании больших рулонов ткани на заданную длину. Благодаря точному контролю длины и скорости резки эти линии обеспечивают раскрой ткани до размеров,-указанных заказчиком, сокращая количество отходов и повышая эффективность производства.
04
Электроника и фотоэлектрическая промышленность
В электронной и фотоэлектрической промышленности линии для резки-по-точной резки различных пленок, материалов для фотоэлектрических модулей и многого другого. Эти отрасли требуют чрезвычайно высокой точности резки. Эти линии обеспечивают плоскостность и точность резки материалов, гарантируя производительность и качество продукции.
05
Меры предосторожности при использовании
Точность резки:
Узнайте о точности резки и допустимом диапазоне ошибок линии обрезки-по-длине. Различные материалы и толщины требуют разного уровня точности. Точная резка имеет решающее значение для обеспечения качества продукции.
Рабочая скорость:
Рабочая скорость линии резки-на-длину влияет на эффективность производства. Скорость необходимо регулировать в зависимости от типа материала и характеристик резки, чтобы предотвратить проблемы с качеством, вызванные чрезмерной или недостаточной скоростью.
Совместимость материалов:
Различные линии резки-по-длине предназначены для конкретных материалов (например, металлов, пластмасс, бумаги). Перед началом работы убедитесь, что оборудование совместимо с обрабатываемым материалом.
Обучение операторов:
Убедитесь, что все операторы прошли профессиональную подготовку, чтобы ознакомиться с процедурами эксплуатации оборудования, протоколами безопасности и мерами реагирования на чрезвычайные ситуации.
Личная защита:
При работе с линией обрезки-на-длину операторы должны носить соответствующие средства индивидуальной защиты (например, защитные очки, перчатки) во избежание травм.
Устройство аварийной остановки (E-stop):
Линии обрезки-на-длины обычно оборудуются устройствами аварийной остановки (Е-остановки). Операторы должны уметь использовать аварийные остановки для устранения внезапных неисправностей или опасных ситуаций.
Регулярный осмотр и очистка:
Регулярно проверяйте инструменты линии резки, систему трансмиссии и электрическую систему управления, чтобы обеспечить нормальную работу оборудования. Очищайте оборудование от пыли и загрязнений, чтобы они не снижали точность резки и не приводили к сбоям в работе оборудования.
Износ инструмента:
В процессе работы режущие инструменты постепенно изнашиваются. Регулярно проверяйте износ инструмента и при необходимости заменяйте или-затачивайте инструменты для поддержания оптимальной производительности резки.
Система смазки:
Регулярно контролируйте уровень и качество масла в системе смазки, чтобы обеспечить правильную смазку всех движущихся частей, минимизировать износ и продлить срок службы оборудования.
Стыковка и разгрузка материала:
Перед резкой убедитесь, что материалы правильно пришвартованы и выгружены, чтобы предотвратить застревание оборудования или повреждение, вызванное неправильной укладкой материала.
Контроль температуры:
Для некоторых материалов (например, металлов) во время резки может происходить выделение тепла. Во время работы следите и контролируйте температуру, чтобы предотвратить перегрев, который может привести к ухудшению свойств материала или повреждению компонентов оборудования.
Последовательность резки и метод разряда:
Основываясь на характеристиках материала и характеристиках продукта, разумно спланируйте последовательность резки и метод разгрузки, чтобы минимизировать отходы и повысить эффективность производства.
Компоненты
Размотчик разматывает рулонный материал и подает его на линию резки. Обычно он приводится в движение системой электродвигателя. Система контроля натяжения размоточного устройства обеспечивает стабильное натяжение материала во время размотки, предотвращая образование складок и неравномерное растяжение. Распространенные типы размотчиков включают модели с одной- и двойной- катушкой.
Система контроля натяжения обеспечивает постоянное натяжение материала во время процесса резки. Он контролирует натяжение материала в режиме реального времени с помощью датчиков натяжения и автоматически регулирует размоточное устройство, систему привода или устройства контроля натяжения, чтобы предотвратить проблемы, возникающие из-за неравномерного натяжения материала. Система контроля натяжения обычно состоит из датчиков натяжения, контроллеров, приводных двигателей и других компонентов.
Выравниватель распрямляет размотанную катушку и устраняет волнистость и скручивание поверхности. Это связано с тем, что у большинства катушек во время намотки возникает пульсация или неравномерность. Правильный станок корректирует материал с помощью ряда роликов или систем давления, чтобы исключить деформацию во время резки. Распространенные методы выравнивания включают механические и гидравлические типы.
Машина для резки-на-длины является ядром линии резки-на-длины, используемой для точной резки сплющенного материала до заданной длины. К распространенным методам резки относятся:
Режущая машина: обычно используется для металлических материалов. Она режет материал на необходимую длину за счет режущего действия верхних и нижних лезвий.
Пильный станок: использует такие инструменты, как циркулярные или ленточные пилы, разрезая материалы вращающимися пильными полотнами.
Лазерная резка: подходит для точной резки. Лазерные лучи используются для резки материалов с высокой точностью, хотя обычно они применяются к тонким пластинам или специальным материалам.
Штабелер — это компонент, предназначенный для сбора нарезанных материалов. Обычно он оснащен несколькими кронштейнами или конвейерными лентами для сортировки нарезанных материалов в стопки и облегчения аккуратной укладки продукции. Современные штабелеры часто включают в себя автоматические системы сортировки для сортировки материалов по различным характеристикам.
На некоторых специализированных производственных линиях может использоваться перемотчик для перемотки лишнего материала в рулоны для последующей переработки. Хотя намотчик нетипичен для стандартных линий обрезки-по-длины, он может эффективно повысить эффективность использования материала для конкретных применений.
Система управления линией резки-на-длину обычно основана на ПЛК (программируемом логическом контроллере). В сочетании с сенсорным экраном или компьютерным интерфейсом он позволяет операторам устанавливать такие параметры, как длина резки, скорость и натяжение. Современные системы управления могут дополнительно обеспечить автоматическую работу, сводя к минимуму ручное вмешательство, одновременно повышая эффективность и точность производства.
Направляющие ролики — это компоненты, которые направляют поток материала в ножницы. Они используют ряд роликов или направляющих устройств, чтобы предотвратить отклонение материала при его попадании в зону резки, обеспечивая точные разрезы во время резки.
В процессе резки могут образовываться отходы или обрезки. Система сбора мусора автоматически собирает и удаляет такой мусор, поддерживая чистоту рабочей среды и повышая эффективность использования материалов. Распространенные методы сбора мусора включают продувку воздухом, механическое соскабливание и многое другое.
Гидравлическая система в первую очередь обеспечивает поддержку давления во время работы оборудования, особенно приводных ножниц, правильных станков и систем контроля натяжения. Он обеспечивает высокую-мощную движущую силу, обеспечивающую стабильность и точность процесса резки.
Сравните с другими продуктами
Улучшенная автоматизация
Новые продукты могут включать в себя автоматизированные системы управления, обеспечивающие автоматическую-регулировку длины и точную резку, сводя к минимуму ручное вмешательство и одновременно повышая эффективность производства.
Повышенная точность производства
Используя передовые технологии, можно значительно сократить ошибки в процессе резки, что приведет к повышению точности, более стабильному качеству продукции и соблюдению более строгих производственных стандартов.
Минимизация отходов материала
Эффективная система управления точно рассчитывает и регулирует положение резки, чтобы минимизировать отходы сырья.
Улучшенная работоспособность
Новые продукты могут иметь более интуитивные интерфейсы и рабочие процедуры, что приводит к сокращению затрат на обучение операторов и уменьшению количества сбоев в производстве, вызванных -человеческими ошибками-.
Часто задаваемые вопросы
Вопрос: Что обрезается по длине?
Ответ: Резка по длине — это процесс, при котором материалы разрезаются на заранее определенную длину (обычно это касается металлов, пластика, бумаги и т. д.), чтобы гарантировать, что размеры каждой отрезанной детали соответствуют требованиям для последующего производства.
Вопрос: Каковы применения обрезки по длине?
Ответ: Отрезка-по-длине широко применяется в таких отраслях промышленности, как обработка стали, производство бумаги, обработка пластмасс и т. д., обеспечивая одинаковые размеры производимых материалов, повышая эффективность производства и сокращая количество отходов.
Вопрос: Каковы основные преимущества обрезки по длине?
А: Повышение эффективности производства
Функция Cut-на-длину обеспечивает быструю и эффективную резку, сокращая время ручных операций за счет минимизации вмешательства человека.
Минимизация отходов материалов
Это гарантирует, что каждая отрезанная деталь соответствует точным размерам, исключая ненужные отходы материала за счет точного размера.
Обеспечение согласованности размеров
Все нарезанные детали имеют одинаковую длину, что упрощает последующую обработку за счет уменьшения отклонений в последующих операциях.
Вопрос: Чем резка по длине отличается от других методов резки?
О. Под обрезкой-по-длине (CTL) подразумевается прецизионная резка на заданную длину, тогда как при таких методах, как резка панелей или продольная резка полос, приоритет отдается форме или ширине, а не постоянству длины-, что делает CTL идеальным для применений, требующих точной точности размеров.
Вопрос: Как обеспечить точность резки при обрезке по длине?
Ответ: Ключом к обеспечению точности резки-на-длину (CTL) является качество оборудования и его ввод в эксплуатацию. Высокоточные-ножницы в сочетании с регулярным обслуживанием резаков и оборудования обеспечивают точность резки. Кроме того, решающими факторами являются качество сырья и точность измерительной системы.
Вопрос: Каковы меры предосторожности при обрезке на нужную длину?
A: Рекомендации по выбору материала
Различные материалы предъявляют разные требования к резке.-Выбирайте методы и инструменты резки в зависимости от свойств материала (например, твердости, толщины, пластичности).
Протоколы обслуживания оборудования
Осуществляйте регулярное техническое обслуживание и калибровку режущего оборудования для поддержания оптимальной производительности и точности размеров.
Руководство по безопасной эксплуатации
Строго соблюдайте протоколы безопасности во время операций по обрезке-на-длины, чтобы предотвратить несчастные случаи или травмы в результате неправильного обращения.